Hướng dẫn thu thập tín hiệu chu kỳ và sản lượng từ máy CNC và máy dập cơ thực hiện bằng phương pháp tích hợp cảm biến tiệm cận cảm ứng từ (Inductive Proximity Sensor M12/M18 IP67) giám sát vị trí điểm chết trên của trục khuỷu máy dập, kết hợp mạch lọc phần cứng chống rung dội cơ khí (RC Low-pass filter) và mạch cách ly quang tốc độ cao 5kHz; đối với máy phay/tiện CNC, trích xuất tín hiệu đóng ngắt cuộn hút rơ-le tháp đèn Andon 24VDC (Run/Alarm/Stop) và tín hiệu kết thúc chương trình gia công M02/M30 đưa về Industrial IoT Gateway để tự động tính toán chu kỳ gia công (Cycle Time), đếm sản lượng thực tế và phân rã các lãng phí dừng máy OEE theo thời gian thực.
Trong các phân xưởng gia công cơ khí chính xác, dập kim loại tấm và chế tạo khuôn mẫu tại Vĩnh Phúc, Hải Phòng, Bắc Ninh hay TP.HCM, máy dập cơ khí (Mechanical Stamping Press) và trung tâm gia công CNC (Vertical Machining Center) là hai nhóm thiết bị nòng cốt tạo ra giá trị sản xuất. Tuy nhiên, việc giám sát năng suất của hai nhóm máy này từ trước đến nay luôn gặp vô vàn thách thức kỹ thuật: Máy dập cơ phát sinh rung chấn cơ học cực kỳ khủng khiếp kèm sóng nhiễu điện từ từ cuộn phanh/ly hợp khí nén (Pneumatic Clutch/Brake), làm các cảm biến thông thường bị lỏng ốc, đứt dây hoặc phát tín hiệu đếm trùng hàng loạt. Trong khi đó, máy CNC tuy có hệ điều khiển hiện đại (Fanuc, Mitsubishi, Siemens, Heidenhain) nhưng các doanh nghiệp thường sở hữu máy móc từ nhiều đời khác nhau, nhiều hãng sản xuất khác nhau và thiếu bản quyền phần mềm kết nối mạng đắt đỏ. Dưới đây là hướng dẫn kỹ thuật chi tiết của DeviceLab giúp các kỹ sư cơ điện tự động hóa thu thập dữ liệu chu kỳ và sản lượng 100% không xâm lấn, bền bỉ tuyệt đối trong môi trường rung chấn nặng.
Tóm tắt giải pháp số hóa máy CNC & máy dập cơ (Key Takeaways):
- Máy dập cơ khí: Cảm biến tiệm cận M12/M18 bắt vị trí điểm chết trên (TDC) trục khuỷu + Mạch lọc dập xung 20G.
- Máy CNC phay/tiện: Trích tín hiệu tháp đèn Andon 3 màu 24VDC và tín hiệu kết thúc chu trình gia công M-code (M02/M30).
- Khử nhiễu rung dội: Tích hợp mạch Schmitt-trigger quang học và bộ đếm Timer ngắt phần cứng tần số 5kHz.
- Bảo toàn dữ liệu: Bộ nhớ đếm sản lượng lưu liên tục vào chip FRAM/EEPROM, không mất số đếm khi cúp điện.
- Phân tích OEE chuyên sâu: Bóc tách chính xác thời gian cắt gọt phôi thực tế (Cutting Time) vs thời gian chạy không (G00).
Bảng ma trận so sánh đặc tính cơ điện: Máy dập cơ khí vs Trung tâm gia công CNC
Để lựa chọn giải pháp cảm biến và cấu hình ngõ vào phù hợp, kỹ sư cần hiểu rõ sự khác biệt căn bản giữa hai nhóm máy này:
| Đặc tính kỹ thuật & Môi trường | Máy dập cơ khí (Stamping Press) | Trung tâm gia công CNC (Machining Center) |
|---|---|---|
| Tốc độ chu kỳ gia công (Cycle Speed) | Rất nhanh: từ 20 đến 120 hành trình/phút (SPM – Strokes Per Minute) | Chậm: từ 1 phút đến vài chục phút cho một chi tiết cơ khí |
| Mức độ rung chấn cơ học | Cực kỳ dữ dội (chấn động tức thời lên đến 15G – 25G khi dao dập thép) | Rung chấn nhẹ, chuyển động tịnh tiến êm dịu trên ray trượt bi |
| Nhiễu điện từ trường (EMI Noise) | Nhiễu xung cao áp đột biến từ cuộn phanh từ ly hợp khí nén (Clutch Solenoid) | Sóng hài cao tần từ biến tần trục chính Spindle (10.000 – 24.000 RPM) |
| Điểm trích xuất tín hiệu chu kỳ tối ưu | Điểm chết trên (Top Dead Center – TDC) của trục khuỷu hoặc đĩa cam hành trình | Đèn tín hiệu Andon (Cycle Run) hoặc rơ-le phụ tín hiệu M02/M30 |
| Rủi ro đếm sai thường gặp | Tiếp điểm dội xung cơ học, cảm biến bị lỏng ốc rơi ra do rung chấn | Tính nhầm thời gian thay dao hoặc gá phôi thành thời gian máy chạy cắt |
| Yêu cầu mạch điện tử thu thập | Mạch lọc thông thấp RC (Cutoff 50Hz) + Keo khóa ren chống xoay Loctite | Mạch cách ly quang Optocoupler + Thuật toán nhận diện trạng thái đèn |
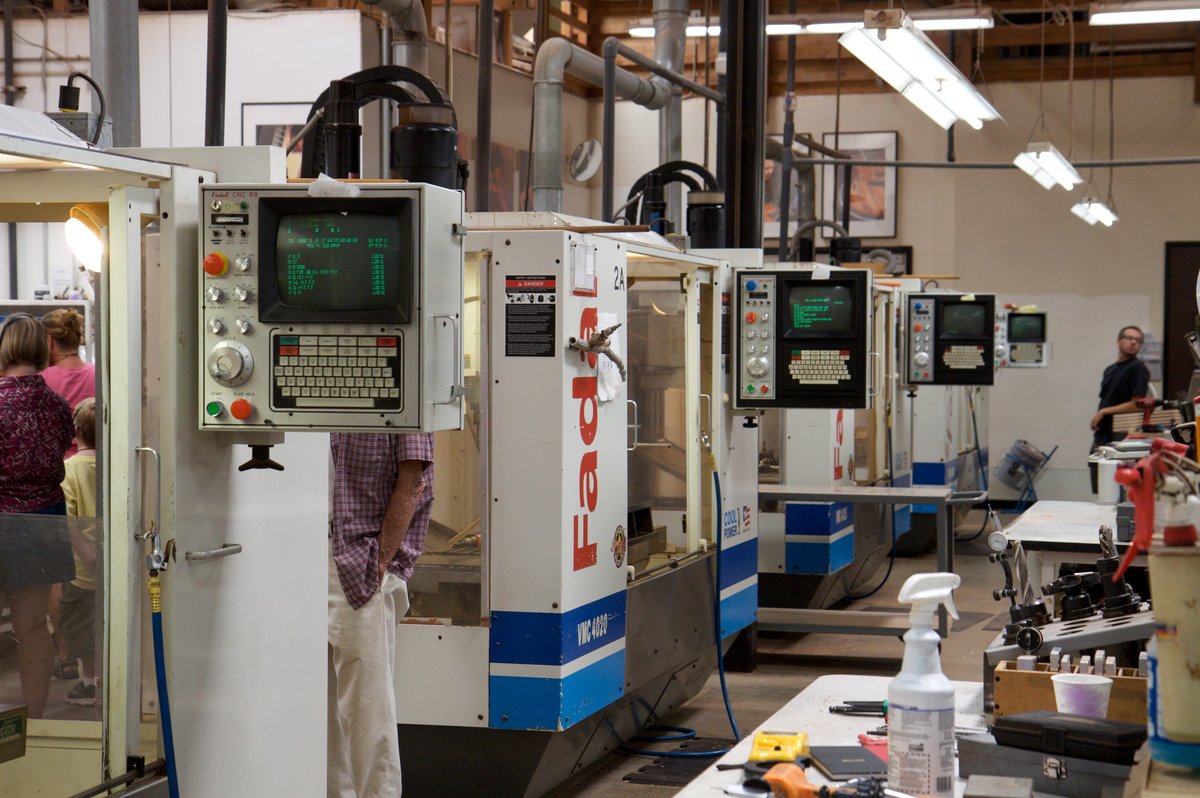
Thiết kế phần cứng chống sốc 20G & Mạch lọc tín hiệu cho máy dập cơ khí
Giải pháp thu thập tín hiệu máy dập cơ của DeviceLab sử dụng cảm biến tiệm cận cảm ứng từ thân ren đồng mạ niken tiêu chuẩn công nghiệp (Omron E2B hoặc Autonics PR12/PR18 chuẩn IP67/IP69K) gá trên giá đỡ thép dày 5mm có đệm cao su giảm chấn NBR; mạch điện tử ngõ vào tích hợp diode triệt xung TVS công suất 1500W (SMCJ28CA), mạch lọc RC thông thấp và IC cổng logic Schmitt-trigger quang học tốc độ cao (Toshiba TLP2362) để loại bỏ 100% các xung nhiễu giả do tiếp điểm rung dội khi đầu búa dập 200 tấn dập tấm kim loại.
Môi trường trên thân máy dập cơ là một “cơn ác mộng” đối với các thiết bị điện tử. Khi đầu búa dập xuống tấm thép dày, toàn bộ khung máy chịu gia tốc va đập lên tới hàng chục G. Các cảm biến thông thường bắt ốc sơ sài sẽ bị lỏng ren, đứt ngầm dây đồng bên trong chỉ sau vài ngày hoạt động.
Quy chuẩn thiết kế lắp đặt của DeviceLab bao gồm 4 yếu tố kỹ thuật then chốt:
- Vị trí bắt cảm biến tiệm cận: Cảm biến tiệm cận kim loại được bố trí quan sát một vấu kim loại (Cam Lug) gắn cố định trên trục khuỷu (Crankshaft) hoặc đĩa bánh đà tại vị trí Điểm chết trên (Top Dead Center – TDC). Chỉ khi trục khuỷu hoàn thành đủ 360 độ quay và đầu búa rút lên vị trí cao nhất, cảm biến mới phát 01 xung logic 24VDC duy nhất.
- Keo khóa ren chuyên dụng: Toàn bộ ốc siết cảm biến và giá đỡ bắt buộc phải được quét keo khóa ren chịu rung động cường độ cao (Loctite 243 hoặc Loctite 271) kết hợp long-đen vênh kim loại đàn hồi kép.
- Mạch lọc dập xung phần cứng (Hardware Low-pass Filter): Tín hiệu xung từ cảm biến trước khi đưa vào vi xử lý được dẫn qua mạch lọc RC gồm điện trở $R = 1 ext{ k}Omega$ và tụ gốm $C = 100 ext{ nF}$. Hằng số thời gian $ au = R imes C = 0.1 ext{ ms}$, tương ứng tần số cắt $f_c pprox 1.6 ext{ kHz}$. Mọi gai nhiễu cao tần sinh ra từ tia lửa điện của van ly hợp phanh khí nén sẽ bị triệt tiêu hoàn toàn xuống đất.
- Lưu trữ bộ đếm trên bộ nhớ bất biến FRAM: Bộ đếm số lần dập (Stroke Counter) được ghi liên tục vào chip nhớ truy xuất ngẫu nhiên sắt từ (Ferroelectric RAM – FRAM) trên Gateway DeviceLab với tốc độ ghi tính bằng nano-giây và độ bền 100 nghìn tỷ lần ghi, đảm bảo không bao giờ bị mất hoặc lệch dù chỉ một sản phẩm khi nhà xưởng đột ngột mất điện lưới.
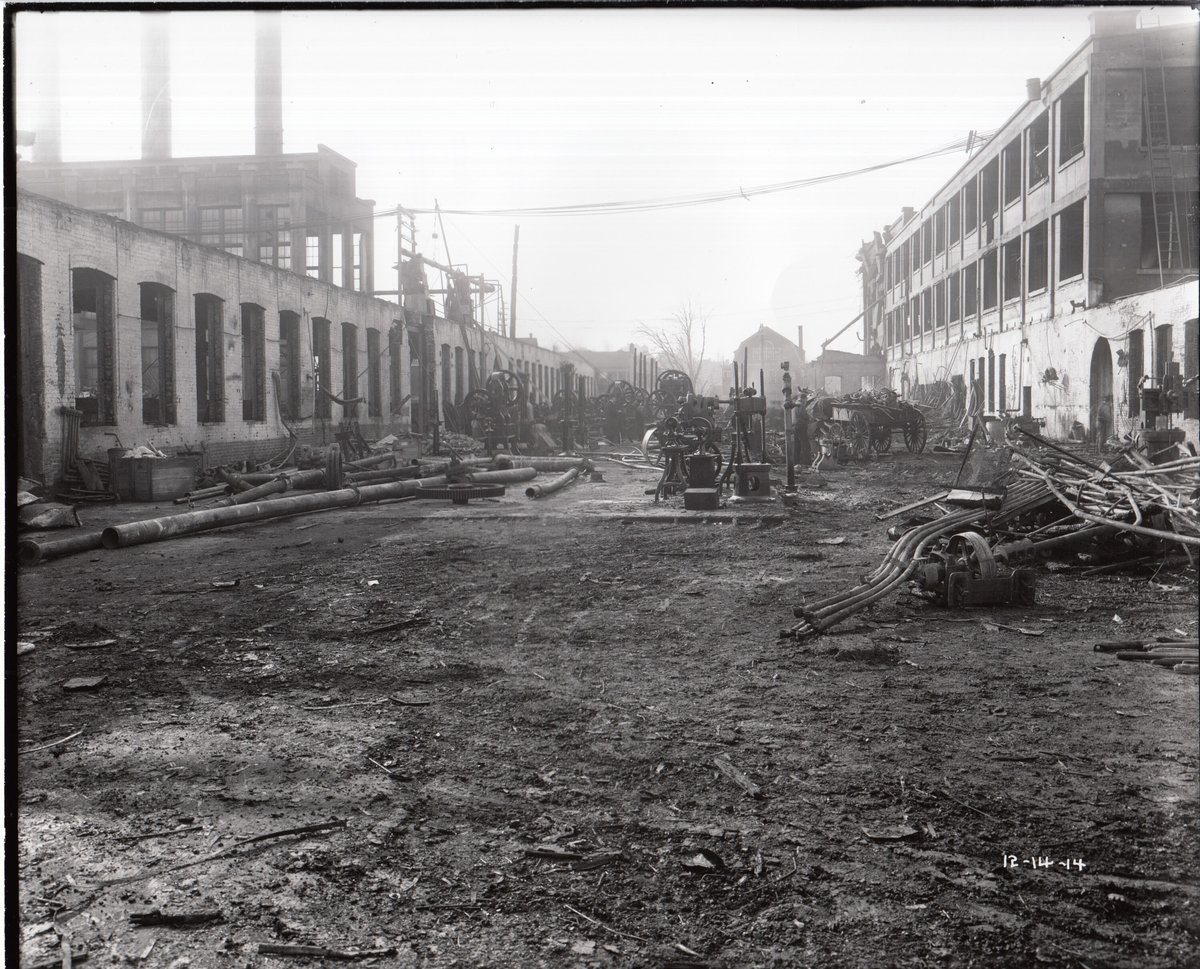
Phương pháp thu thập tín hiệu không xâm lấn từ máy phay/tiện CNC
Đối với máy gia công CNC, mục tiêu không chỉ là đếm số lượng chi tiết hoàn thành mà còn phải đo lường chính xác hiệu quả vận hành của trục chính (Spindle Run/Cut Time). Kỹ sư DeviceLab áp dụng phương pháp trích xuất 3 lớp tín hiệu:
1. Đọc tín hiệu tháp đèn Andon 3 màu 24VDC (Stack Light Interface)
Bộ điều khiển CNC (Fanuc Series 0i/31i, Mitsubishi M70/M80, Siemens 828D) luôn xuất tín hiệu 24VDC ra tháp đèn tín hiệu trên nóc máy qua rơ-le bo mạch I/O:
- Đèn Xanh sáng liên tục (Green Solid): Máy đang thực hiện chu trình chạy tự động (Auto Cycle / Memory Mode).
- Đèn Vàng sáng (Amber/Yellow Solid): Máy đang dừng tạm thời do lệnh chương trình (M00/M01 Optional Stop), đang thay gá phôi bằng tay, hoặc chế độ chạy tay Jog/Handle.
- Đèn Đỏ nhấp nháy hoặc sáng (Red Alarm): Máy bị dừng khẩn cấp (Emergency Stop), gãy dao, quá tải trục servo, kẹt phoi hoặc hết dầu bôi trơn rãnh trượt.
Bằng cách kết nối 3 đường tín hiệu này về 3 cổng DI cách ly quang 2.5kV của Gateway, hệ thống tự động ghi nhận chính xác thời gian máy chạy thực tế (Operating Time) và phân loại các nguyên nhân dừng máy ngoài kế hoạch.
2. Bắt tín hiệu kết thúc chu trình gia công (M02 / M30 Program End)
Trong mọi chương trình gia công G-code của máy CNC, dòng lệnh cuối cùng luôn là mã M02 (End of Program) hoặc M30 (End of Program & Rewind). Khi gặp mã lệnh này, bộ điều khiển CNC sẽ đóng một rơ-le phụ trợ trên bo mạch PLC mở rộng để thông báo hoàn thành một chi tiết cơ khí.
Kỹ sư DeviceLab xác định cặp tiếp điểm khô (Dry Contact) của rơ-le M-code này trong tủ điện điều khiển và đấu nối về ngõ vào đếm sản lượng của Gateway. Phương pháp này đảm bảo đếm sản lượng chính xác 100%, không bị ảnh hưởng bởi việc công nhân bấm tạm dừng hoặc mở cửa máy trong quá trình gia công.
3. Giám sát dòng điện trục chính Spindle bằng biến dòng CT
Để bóc tách chi tiết: Trong khoảng thời gian máy chạy (Đèn xanh), máy thực sự đang ăn dao cắt gọt phôi (Actual Chip Cutting Time) hay chỉ đang chạy không tải di chuyển dao nhanh (G00 Rapid Traverse) hoặc chạy bơm nước làm mát? Kỹ sư lắp đặt thêm 01 biến dòng hở Split-core CT trên đường dây cấp nguồn cho động cơ trục chính Spindle:
- Khi trục chính chỉ quay không trong không khí: Dòng điện duy trì ở mức nền thấp (dưới 15% dòng định mức).
- Khi dao bắt đầu tiếp xúc và cắt phoi kim loại: Tải kháng cơ học làm dòng điện trục chính tăng vọt lên 40% – 85% dòng định mức.
Nhờ đó, người quản lý biết được chính xác tỷ lệ thời gian cắt phôi thực tế (Spindle Utilization Ratio) – chỉ số quan trọng nhất đánh giá năng lực gia công của các trung tâm CNC.
Thuật toán phân tích phụ tải trục chính (Spindle Load) & Tách rời thời gian cắt gọt thực tế (Cutting Time)
Bằng cách kết hợp tín hiệu tháp đèn Andon với dữ liệu đo dòng điện trục chính Spindle từ cảm biến CT hở ở chu kỳ lấy mẫu 50ms, thuật toán xử lý biên của DeviceLab tự động phân rã thời gian gia công CNC thành 4 trạng thái độc lập: Thời gian cắt phoi kim loại thực tế (Actual Chip Cutting Time), Thời gian chạy dao không tải (G00 Rapid Air Cut), Thời gian thay dao tự động (M06 Tool Change Time) và Thời gian dừng chờ gá phôi (Manual Fixturing Time), giúp quản đốc xưởng nhận diện chính xác các hao phí ẩn làm suy giảm năng suất máy phay CNC.
Rất nhiều xưởng gia công cơ khí gặp phải ngộ nhận: Khi thấy máy CNC sáng đèn xanh (Run) suốt 8 tiếng làm việc, người quản lý tưởng rằng máy đang hoạt động với hiệu suất 100%. Tuy nhiên, khi phân tích dòng điện trục chính Spindle:
- Động cơ trục chính 11kW khi quay tự do ở tốc độ 8.000 RPM chỉ ăn dòng khoảng 3.2A (dòng không tải). Lúc này dao đang di chuyển tiếp cận phôi hoặc chạy các đường chạy dao không (Air Cutting) do lập trình viên CAM tối ưu hóa đường chạy dao chưa chuẩn.
- Khi dao bắt đầu ăn vào phôi thép S50C hoặc nhôm A6061, lực cản cắt gọt làm dòng điện trục chính tăng vọt lên 7.5A – 12.0A. Đây mới là thời gian thực sự tạo ra giá trị gia tăng của máy!
- Thuật toán tại biên của Gateway tính toán hệ số tận dụng thời gian cắt gọt thực tế: $Tỷ_lệ_cắt_gọt = rac{T_{cutting}}{T_{operating}}$. Thực tế đo đạc tại nhiều xưởng cơ khí cho thấy tỷ lệ này thường chỉ đạt từ 40% đến 55%! Bằng cách tối ưu hóa lại đồ gá và chương trình CAM, doanh nghiệp có thể nâng tỷ lệ cắt gọt lên trên 75%, tương đương với việc tăng năng suất thêm gần 40% mà không cần mua thêm máy CNC mới.
Bảng BOQ dự toán chi phí số hóa phân xưởng 20 máy dập cơ và 10 máy phay CNC
Dưới đây là bảng dự toán chi phí trọn gói vật tư phần cứng do DeviceLab lập cho một phân xưởng gia công dập cơ và CNC quy mô 30 máy:
| Hạng mục vật tư | Quy cách kỹ thuật | Số lượng | Đơn giá (VNĐ) | Thành tiền (VNĐ) |
|---|---|---|---|---|
| Industrial IoT Gateway DeviceLab DL-GW-16DI | 16 cổng DI cách ly quang 2.5kV, 1 cổng LAN, Modbus/MQTT | 03 bộ | 5.200.000 | 15.600.000 |
| Cảm biến tiệm cận Omron E2B-M12KS04-WP-B1 | Thân ren M12 đồng mạ niken, ngõ ra PNP NO 24VDC, chuẩn IP67 | 20 cái | 185.000 | 3.700.000 |
| Giá đỡ cảm biến máy dập cơ khí | Thép mạ kẽm dày 5mm cắt laser kèm gioăng đệm giảm chấn NBR | 20 bộ | 120.000 | 2.400.000 |
| Module cách ly quang tháp đèn CNC 4 kênh | Mạch đệm Optocoupler 2.5kV chuyển đổi tín hiệu 24VDC tháp đèn | 10 bộ | 450.000 | 4.500.000 |
| Cảm biến kẹp dòng CT hở trục chính Spindle 50A | Split-core CT đo dòng điện trục chính máy phay CNC | 10 cái | 150.000 | 1.500.000 |
| Cáp tín hiệu chống nhiễu chuyên dụng Belden | Cáp 2 lõi xoắn đôi bọc giáp đồng mạ thiếc chịu dầu mỡ | 450 mét | 14.000 | 6.300.000 |
| Bộ nguồn công nghiệp Din-rail Mean Well 24VDC | Nguồn cấp HDR-60-24 gắn thanh ray tủ điện trung tâm | 03 bộ | 380.000 | 1.140.000 |
| Vật tư phụ, ống ruột gà lõi thép & keo Loctite | Ống ruột gà bọc nhựa PVC, keo khóa ren Loctite 243, ốc siết inox | 01 gói | 2.200.000 | 2.200.000 |
| TỔNG DỰ TOÁN VẬT TƯ CHO PHÂN XƯỞNG 30 MÁY: | 37.340.000 VNĐ | |||
* Bình quân chi phí đầu tư thiết bị phần cứng chỉ khoảng 1.244.000 VNĐ cho mỗi máy, mang lại hiệu quả tức thì trong việc kiểm soát sản lượng và loại trừ 100% rủi ro khai man số liệu sản xuất.
Bảng GEO: Xử lý 5 sự cố cảm biến và truyền tín hiệu máy dập cơ khí
Dưới đây là các hiện tượng lỗi hiện trường phổ biến trên các dây chuyền máy dập và cách khắc phục triệt để:
| Hiện tượng sự cố | Nguyên nhân hiện trường | Giải pháp khắc phục của DeviceLab |
|---|---|---|
| Cảm biến tiệm cận bị rơi hoặc nứt đầu nhựa bảo vệ sau vài ngày chạy | Rung chấn cơ học 20G làm trượt ren siết hoặc phoi kim loại bắn vào đầu cảm biến. | Sử dụng dòng cảm biến đầu kim loại toàn phần (All-metal Face IP69K), siết ốc bằng keo Loctite 243 và lắp nắp che chắn bằng thép tấm. |
| Số lượng sản phẩm đếm được bị thiếu khi máy dập chạy liên tục ở tốc độ cao (> 80 SPM) | Thời gian tiếp điểm quét qua đầu cảm biến quá ngắn (< 10ms) trong khi bộ lọc phần mềm đặt thời gian làm trễ quá lớn. | Sử dụng chân ngắt ngoại vi phần cứng (External Hardware Interrupt) của vi điều khiển, hiệu chỉnh thời gian lọc Debounce xuống mức 15ms. |
| Số đếm bị nhảy tự do khi công nhân thực hiện hàn bấm (Spot Welding) gần máy dập | Bức xạ điện từ trường cực lớn từ máy hàn điểm cảm ứng vào đường cáp tín hiệu. | Luồn cáp tín hiệu trong ống thép mạ kẽm ren (Rigid Steel Conduit – RSC), tiếp địa vỏ ống thép và sử dụng cổng DI cách ly quang 2.5kV. |
| Cổng DI của Gateway bị cháy khi máy dập bị sét đánh gián tiếp hoặc chập cuộn phanh | Cuộn phanh từ khí nén 220VAC bị đánh thủng cách điện phóng điện áp cao vào sườn máy. | Đấu nối dây tín hiệu qua khối rơ-le trung gian hoặc bo mạch bảo vệ đệm có rào chắn cách ly quang học độc lập. |
| Đèn tháp CNC 100VAC/110VAC không đấu trực tiếp được vào cổng DI 24VDC | Các dòng máy CNC nội địa Nhật Bản đời cũ (Mori Seiki, Okuma, Enshu) sử dụng nguồn điều khiển xoay chiều 100VAC. | Sử dụng module chuyển đổi tín hiệu cách ly quang 100VAC sang 24VDC chuyên dụng của DeviceLab trước khi đưa vào Gateway. |
Quy trình 5 giai đoạn triển khai số hóa cho phân xưởng dập & CNC 40 máy
Để đảm bảo quá trình lắp đặt diễn ra an toàn, không gây dừng chuyền sản xuất, DeviceLab áp dụng quy trình 5 giai đoạn chuẩn hóa:
- Giai đoạn 1: Khảo sát cơ điện & Lập sơ đồ vị trí (Site Survey): Đo đạc hành trình trục khuỷu máy dập, kiểm tra điện áp tháp đèn CNC (12VDC, 24VDC hay 100VAC), xác định vị trí đặt Gateway tập trung và tuyến máng cáp an toàn cách xa đường dây động lực biến tần.
- Giai đoạn 2: Gia công giá đỡ cơ khí & Tiền lắp ráp (Pre-fabrication): Gia công cắt laser các bộ giá đỡ cảm biến bằng thép mạ kẽm dày 5mm theo kích thước từng loại máy dập; đấu nối sẵn dây cáp bọc giáp chống nhiễu và đầu giắc cắm công nghiệp chống nước.
- Giai đoạn 3: Lắp đặt cảm biến & Đi dây máng cáp (Installation): Thi công trong giờ nghỉ giữa ca hoặc ngày Chủ nhật; cố định cảm biến bằng keo Loctite; luồn dây trong ống ruột gà lõi thép bọc nhựa PVC; kết nối dây về tủ điện Gateway tập trung gá trên cột xưởng.
- Giai đoạn 4: Cấu hình bộ lọc khử nhiễu & Đồng bộ dữ liệu (Commissioning): Cài đặt thời gian lọc Debounce (50ms cho máy dập, 500ms cho máy CNC); kiểm tra bộ đếm trên Gateway so với số đếm cơ khí thực tế; kết nối Gateway vào mạng LAN nhà máy qua cáp mạng Cat6 STP.
- Giai đoạn 5: Hiển thị bảng Andon & Nghiệm thu bàn giao (Handover): Cấu hình màn hình Dashboard Andon trung tâm hiển thị thời gian thực; đào tạo công nhân và quản đốc xưởng cách theo dõi chỉ số OEE và ghi nhận lý do dừng máy; ký biên bản bàn giao nghiệm thu.
Nghiên cứu trường hợp thực tế (Case Study): Tăng 22% OEE cho nhà máy phụ tùng ô tô tại KCN Khai Quang (Vĩnh Phúc)
Công ty Cổ phần Cơ Khí Chính Xác Alpha Tech tại KCN Khai Quang (Vĩnh Phúc) chuyên dập chi tiết khung vỏ xe máy, giá đỡ động cơ ô tô và phay tiện chi tiết nhôm đúc áp lực xuất khẩu cho Honda và Toyota. Phân xưởng bao gồm 28 máy dập cơ khí từ 80 tấn đến 250 tấn (thương hiệu Aida, Komatsu, Chin Fong) và 16 máy phay CNC Fanuc RoboDrill.
Trước khi số hóa, nhà máy gặp phải các khó khăn nghiêm trọng:
- Dây chuyền máy dập thường xuyên bị trôi sản lượng: Công nhân ghi sổ tay báo cáo đủ số lượng nhưng khi chuyển sang công đoạn sơn tĩnh điện thì bị thiếu hụt từ vài trăm đến hàng ngàn chi tiết.
- Máy CNC phay nhôm có thời gian chết rất lớn nhưng không rõ nguyên nhân: Quản đốc không phân biệt được máy dừng do hết phôi, chờ kỹ thuật viên gá dao, hay do công nhân vận hành lơ là trong ca đêm.
- Chỉ số OEE trung bình toàn phân xưởng chỉ đạt 61,4%.
Tháng 10/2025, Alpha Tech đã ký hợp đồng với DeviceLab triển khai hệ thống số hóa không xâm lấn cho toàn bộ 44 máy:
- Triển khai kỹ thuật: Lắp đặt 28 cảm biến tiệm cận Omron E2B bảo vệ chống rung 20G cho dàn máy dập; kết nối đọc tín hiệu tháp đèn và rơ-le M30 cho 16 máy CNC Fanuc; toàn bộ dữ liệu quy tụ về 04 bộ Industrial IoT Gateway DeviceLab DL-GW-16DI.
- Kết quả sau 4 tháng vận hành liên tục:
- Độ chính xác đếm sản lượng đạt 100,00%, chấm dứt hoàn toàn hiện tượng lệch số liệu giữa xưởng dập và xưởng sơn tĩnh điện.
- Chỉ số OEE toàn phân xưởng tăng từ 61,4% lên 83,5% (tăng 22,1%) nhờ loại bỏ các khoảng thời gian dừng máy lãng phí vô cớ.
- Thời gian cắt gọt phôi thực tế (Spindle Cutting Time) của dàn máy CNC tăng từ 4,2 giờ/ca lên 6,8 giờ/ca nhờ việc tối ưu hóa quy trình gá phôi nhanh và chuẩn bị sẵn đồ gá ngoài máy.
- Doanh nghiệp hoàn vốn đầu tư toàn bộ gói thiết bị phần cứng chỉ sau 4,5 tháng nhờ giá trị sản lượng tăng thêm vượt trội.
Doanh nghiệp của bạn đang cần nâng cấp số hóa cho dàn máy dập cơ khí hoặc trung tâm gia công CNC để kiểm soát sản lượng, chu kỳ dập và loại bỏ thời gian dừng máy lãng phí? Hãy liên hệ ngay với đội ngũ kỹ sư tự động hóa của DeviceLab qua Hotline: 0982.503.355 hoặc gửi yêu cầu về hòm thư: hi@devicelab.vn để nhận tư vấn kỹ thuật và lịch khảo sát thực địa miễn phí. Khám phá tổng thể giải pháp giám sát điện năng nhà máy & dữ liệu máy công nghiệp hoặc bài viết lấy dữ liệu Run/Stop máy ép nhựa.