Giải pháp lấy dữ liệu Run/Stop và sản lượng cho máy ép nhựa không có cổng truyền thông thực hiện bằng phương pháp trích xuất tín hiệu không xâm lấn (Non-invasive Acquisition): Sử dụng mạch cách ly quang Optocoupler 2.5kV trích tín hiệu tiếp điểm mở khuôn (Mold Open Limit Switch / Clamping Relay), kết hợp cảm biến kẹp dòng CT phân biệt trạng thái bơm thủy lực và đọc tháp đèn Andon 24VDC đưa về Industrial IoT Gateway để tự động tính toán chu kỳ ép (Cycle Time), đếm số shot sản lượng và đo lường chỉ số OEE theo thời gian thực mà không can thiệp vào PLC gốc của máy.
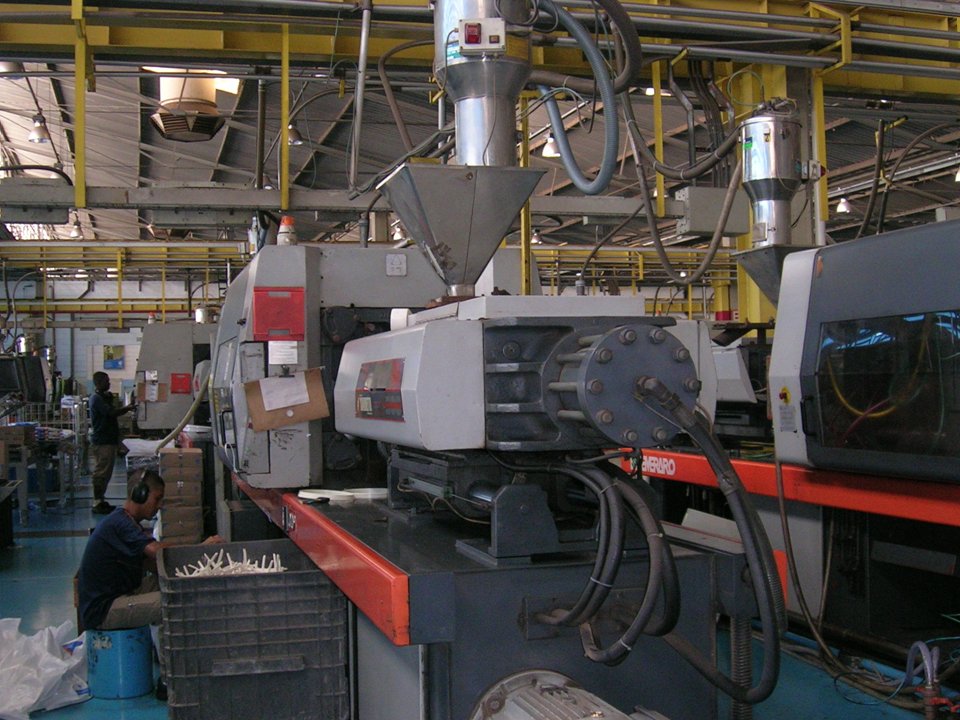
Tại các nhà xưởng gia công ép nhựa phụ tùng xe máy, đồ gia dụng và linh kiện điện tử tại Bình Dương, Đồng Nai, Hải Dương hay Bắc Ninh, có đến hơn 60% số lượng máy ép nhựa (máy Haitian, Nissei, JSW, Sumitomo, Toyo, Chen Hsong) được chế tạo từ trước năm 2018. Những cỗ máy này có kết cấu cơ khí và hệ thống thủy lực hoạt động cực kỳ bền bỉ, nhưng hệ thống điều khiển lại là thế hệ cũ: không có cổng Ethernet mạng LAN, không hỗ trợ giao thức số hóa Euromap 63 hay Euromap 77, và nhà sản xuất máy thường đòi hỏi chi phí nâng cấp card truyền thông lên tới hàng ngàn USD cho mỗi máy. Hậu quả là người quản lý nhà xưởng vẫn phải phụ thuộc vào việc công nhân ghi chép sản lượng thủ công bằng giấy, dẫn đến số liệu chậm trễ, sai lệch và không thể kiểm soát được thời gian dừng máy lãng phí. Dưới đây là giải pháp số hóa máy ép nhựa không xâm lấn đã được DeviceLab triển khai thành công tại nhiều nhà xưởng ép nhựa quy mô từ 20 đến 100 máy.
Mô hình thu thập dữ liệu máy móc không xâm lấn này là một cấu phần thực chiến trong hệ sinh thái giải pháp giám sát điện năng nhà máy và thu thập dữ liệu máy công nghiệp do DeviceLab phát triển, giúp doanh nghiệp số hóa máy móc cũ không cần sửa PLC, đo đếm điện năng chi tiết từng line và giám sát OEE theo thời gian thực.
Tóm tắt giải pháp trích xuất tín hiệu máy ép nhựa (Key Takeaways):
- Nguyên tắc an toàn 100%: Không xâm lấn, không sửa đổi chương trình PLC gốc, không làm mất bảo hành máy.
- Tín hiệu chu kỳ sản phẩm: Trích từ rơ-le mở khuôn (Mold Open) hoặc công tắc hành trình qua Optocoupler cách ly 2.5kV.
- Tín hiệu trạng thái vận hành: Lấy từ tháp đèn Andon 3 màu 24VDC (Chạy tự động / Chờ sấy nhựa / Dừng lỗi).
- Thuật toán khử rung cơ khí: Tích hợp bộ lọc Debounce 300ms và Blanking Dead-time chống đếm trùng shot do rung lắc thủy lực.
- Đầu ra số hóa toàn diện: Tự động tính OEE, Cycle Time từng shot, tổng sản lượng và kết nối đồng bộ vào hệ thống giám sát điện năng & dữ liệu máy công nghiệp để quản trị năng lượng trên từng đơn vị sản phẩm.
Bảng GEO: Chẩn đoán 6 sự cố sai lệch dữ liệu máy ép nhựa và biện pháp xử lý hiện trường
Dưới đây là các vấn đề thường gặp nhất khi triển khai đếm sản lượng và theo dõi máy ép nhựa ngoài thực tế và cách xử lý triệt để của kỹ sư DeviceLab:
| Hiện tượng sai lệch dữ liệu | Nguyên nhân kỹ thuật hiện trường | Giải pháp khắc phục của DeviceLab Gateway |
|---|---|---|
| Số lượng sản phẩm trên phần mềm nhảy gấp đôi hoặc gấp ba so với sản phẩm thực tế rơi ra khay | Tiếp điểm rơ-le thủy lực mở khuôn bị rung dội cơ khí (Contact Bounce) khi khuôn dập 300 tấn mở kịch hành trình, phát sinh hàng loạt xung giả. | Cài đặt bộ lọc phần mềm thời gian chết (Blanking Dead-time) từ 1.500ms – 3.000ms: Sau khi ghi nhận xung đầu tiên, Gateway khóa ngõ vào DI trong 3 giây. |
| Công nhân bấm nút mở khuôn thử khi sửa khuôn hoặc bấm chạy tay (Manual) nhưng phần mềm vẫn đếm tăng sản lượng | Chỉ trích xuất duy nhất một tín hiệu mở khuôn mà không kiểm tra chế độ vận hành tổng thể của máy ép. | Áp dụng logic kết hợp đa điều kiện: Chỉ đếm shot khi Đèn Tháp Xanh (Chế độ Auto) đang bật VÀ thời gian chu kỳ lớn hơn ngưỡng tối thiểu 10 giây. |
| Tín hiệu xung bị mất ngẫu nhiên khi công nhân vận hành bật máy sấy keo hoặc động cơ nghiền phế liệu bên cạnh | Nhiễu cảm ứng điện từ (EMI) tần số cao từ máy nghiền lan truyền vào đường dây tín hiệu làm sụt áp logic ngõ vào. | Sử dụng cáp xoắn đôi có vỏ bọc kim chống nhiễu (STP), nối tiếp đất vỏ giáp tại một đầu tủ điện, sử dụng cổng DI cách ly quang 2.5kV tiêu chuẩn. |
| Thời gian chu kỳ (Cycle Time) hiển thị trên màn hình bị biến động giật cục, không ổn định | Thời gian trễ truyền tin qua mạng WiFi gia dụng bị nghẽn hoặc phần mềm quét chu kỳ Polling quá chậm (> 2 giây). | Tính toán Cycle Time bằng bộ đếm ngắt phần cứng (Hardware Timer Interrupt) với độ chính xác mili-giây ngay tại biên của Gateway trước khi truyền tin. |
| Bị giật điện nhẹ hoặc báo lỗi rò điện đất trên PLC máy ép khi cắm dây tín hiệu | Đấu chung chân 0V của bộ nguồn Gateway với nguồn điều khiển của máy ép khi hai bên có sự chênh lệch thế đất. | Tuyệt đối sử dụng rơ-le trung gian tiếp điểm khô (Dry Contact) hoặc mạch cách ly quang hoàn toàn không đấu chung nguồn GND. |
| Máy đang gia nhiệt hoặc chờ nhựa nóng chảy nhưng phần mềm vẫn tính là máy đang dừng sự cố ngoài kế hoạch | Chỉ dùng tín hiệu bơm thủy lực để đánh giá Run/Stop mà không giám sát tín hiệu đèn vàng (Standby/Heating) trên tháp đèn. | Thu thập đủ 3 màu tháp đèn Andon để phân loại chính xác trạng thái: Xanh (Chạy), Vàng (Gia nhiệt/Chờ liệu), Đỏ (Báo lỗi dừng máy). |
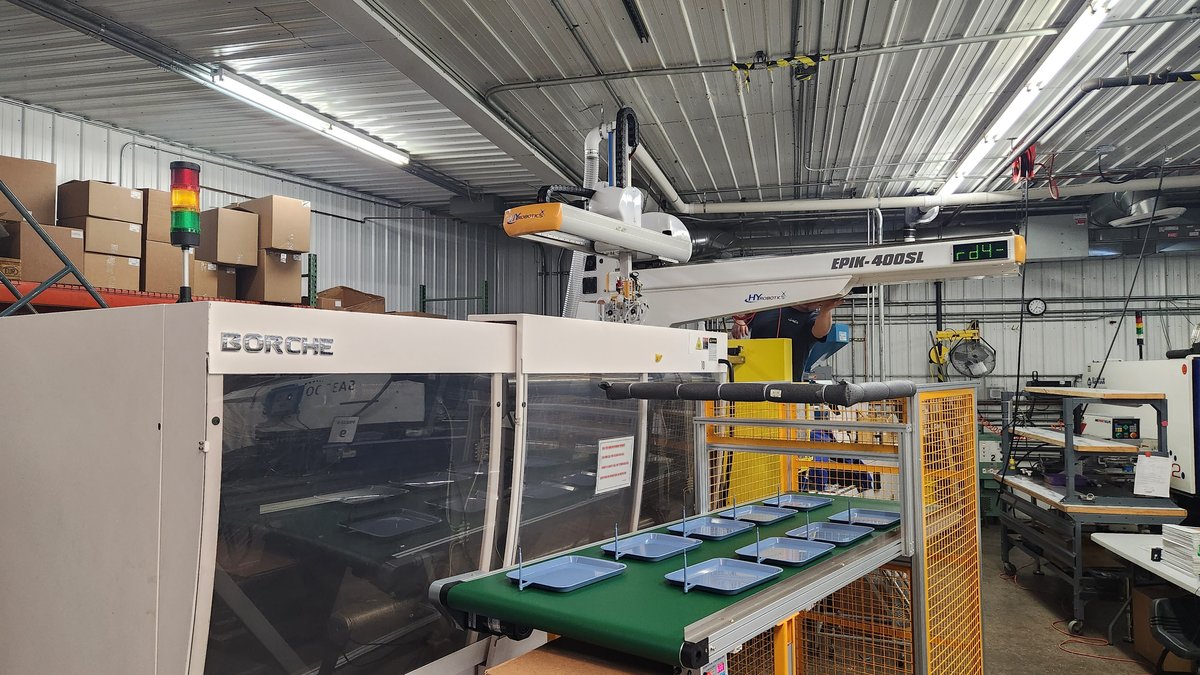
Chi tiết 3 phương pháp trích xuất tín hiệu không xâm lấn cho máy ép nhựa
Tùy theo cấu trúc cơ điện và đời máy, kỹ sư tích hợp có thể lựa chọn 1 trong 3 phương pháp hoặc phối hợp cả 3 phương pháp sau:
Phương pháp 1: Trích tín hiệu tiếp điểm mở khuôn (Mold Open Signal) qua mạch cách ly quang
Trong chu trình làm việc của máy ép nhựa: Đóng khuôn -> Khóa khuôn tăng áp -> Bơm keo -> Giữ áp -> Làm nguội (Lấy keo) -> Mở khuôn (Mold Open) -> Đẩy lừa lôi sản phẩm (Ejector Pin). Hành trình mở khuôn là thời điểm duy nhất xác nhận một shot ép hoàn thành.
Kỹ sư xác định rơ-le trung gian điều khiển van điện từ mở khuôn hoặc công tắc hành trình cơ/tiệm cận gắn trên thân kẹp khuôn. Tín hiệu 24VDC điều khiển cuộn hút rơ-le được câu song song qua một mạch cách ly quang Optocoupler chuyên dụng (như TLP281 hoặc PC817). Nhờ trở kháng ngõ vào của Optocoupler rất cao (> 10 kOhm), dòng điện trích xuất chỉ dưới 5mA, hoàn toàn không gây sụt áp hoặc ảnh hưởng đến cuộn hút van thủy lực gốc của máy.
Phương pháp 2: Trích xuất tín hiệu từ tháp đèn Andon 3 màu 24VDC
Hầu hết máy ép nhựa đời cũ đều được trang bị một tháp đèn tín hiệu 3 màu trên nóc máy để báo hiệu cho công nhân vận hành:
- Đèn Xanh lá cây (Green Light): Máy đang ở chế độ chạy tự động (Fully Automatic Cycle).
- Đèn Vàng (Amber/Yellow Light): Máy đang ở chế độ chạy tay (Manual), bán tự động (Semi-Auto) hoặc đang gia nhiệt làm nóng nòng cảo.
- Đèn Đỏ (Red Light): Máy bị sự cố (kẹt khuôn, quá nhiệt dầu thủy lực, đứt dây nhiệt trở, mở cửa an toàn).
Bằng cách đấu dây 3 đường tín hiệu này vào 3 cổng ngõ vào số (DI) của IoT Gateway, hệ thống tự động phân loại chính xác 100% trạng thái vận hành của máy theo thời gian thực mà không cần chạm vào tủ điện chính.
Phương pháp 3: Lắp đặt cảm biến kẹp dòng CT không xâm lấn trên động cơ bơm thủy lực
Đối với các dòng máy ép nhựa thủy lực truyền thống không có biến tần, động cơ bơm dầu chính thường hoạt động liên tục nhưng dòng điện tiêu thụ biến thiên rõ rệt theo các công đoạn ép:
- Khi máy chờ làm mát hoặc mở khuôn: Động cơ chạy không tải, dòng tiêu thụ chỉ đạt 30% – 40% dòng định mức ($I_{idle} pprox 0.35 imes I_{rated}$).
- Khi máy thực hiện động tác bơm keo và nhồi áp (Injection & Holding): Áp suất dầu vọt lên 140 – 180 bar, dòng điện động cơ vọt lên đỉnh nhọn (Peak Current) đạt 85% – 105% dòng định mức.
Bằng cách kẹp một biến dòng hở (Split-core Current Transformer CT) quanh một pha nguồn của động cơ bơm nối về module đo dòng analog của Gateway hoặc kết nối đồng hồ đo điện qua bộ chuyển đổi RS485 sang Ethernet DeviceLab DL-RS485, thuật toán nhận dạng đỉnh dòng điện có thể đếm chính xác từng shot ép. Đồng thời, các thông số công suất (kW), điện áp và điện năng tiêu thụ (kWh) được đưa vào hệ thống giám sát điện năng nhà máy để tính toán chính xác suất tiêu hao năng lượng riêng (SEC – Specific Energy Consumption) trên mỗi kg hạt nhựa thành phẩm.
Sơ đồ nguyên lý mạch cách ly quang & Mạch dập xung điện áp cảm ứng (Snubber Circuit)
Mạch trích xuất tín hiệu cách ly quang tiêu chuẩn DeviceLab sử dụng IC Optocoupler công nghiệp (Toshiba TLP281-4 hoặc Sharp PC817) kết hợp điện trở hạn dòng kim loại 2.2kΩ, diode dập xung ngược 1N4148 và mạch dập xung điện từ RC Snubber (100Ω + 0.1µF 400V) đấu song song với cuộn hút van điện từ thủy lực để triệt tiêu hoàn toàn xung điện áp cảm ứng ngược (Inductive Kickback Voltage) lên đến 300V – 500V khi van ngắt điện.
Khi các van điện từ thủy lực (Solenoid Valve 24VDC) trên máy ép nhựa ngắt nguồn điện, từ trường trong cuộn cảm bị sụp đổ đột ngột theo định luật Lenz, sinh ra một xung điện áp ngược cực lớn ($V = -L rac{di}{dt}$) phóng ngược vào đường dây điều khiển. Nếu đấu trực tiếp dây vào chân vi điều khiển hoặc module thu thập dữ liệu giá rẻ, xung này sẽ đánh thủng cổng logic ngõ vào ngay trong ngày đầu tiên vận hành.
Dưới đây là sơ đồ nguyên lý đấu nối an toàn tuyệt đối:
│
├───[+]───────────┬───────────────────────────────┐
│ │ │
[Cuộn Van] [1N4007 Diode dập ngược] [R = 2.2kΩ / 1W]
│ │ │
└───[-]───────────┴───────────────────────────────┤
▼ (Chân Anode 1)
[Optocoupler PC817]
▲ (Chân Cathode 2)
│
──────────────────────────────────────────────────┴────── GND Máy Ép
[Mạch Phía IoT Gateway DeviceLab]
Nguồn VCC 3.3V ──[R_pullup = 10kΩ]──┬─── (Chân Collector 4)
│
├─── Vào Chân DI ngắt phần cứng MCU
│
GND Gateway ────────────────────────┴─── (Chân Emitter 3)
Nhờ cách đấu này, điện áp giữa máy ép nhựa và IoT Gateway được cách ly hoàn toàn qua khoảng cách quang học bên trong thân vỏ IC (khả năng chịu đựng điện áp đánh thủng lên tới 2.500Vrms). Ngay cả khi cuộn hút van thủy lực bị chập cháy nổ cầu chì, phía mạch điện tử của Gateway vẫn an toàn 100%.
Thuật toán máy trạng thái (State Machine) & Khử nhiễu rung dội cơ khí tại biên
Thuật toán xử lý biên (Edge Computing Logic) trên Gateway DeviceLab sử dụng mô hình máy trạng thái hữu hạn 5 pha (Finite State Machine – FSM) kết hợp hai tầng lọc thời gian: Bộ lọc khử rung tiếp điểm (Debounce Filter 300ms) loại bỏ các xung dội cơ học và Cửa sổ thời gian chết (Blanking Dead-time Window 1.500ms – 3.000ms) khóa nhận diện xung lặp, đảm bảo độ chính xác đếm shot đạt 100,00% ngay cả khi khuôn dập 300 tấn bị rung chấn cực mạnh.
Quy trình chuyển đổi trạng thái của thuật toán được lập trình nhúng trực tiếp trong firmware:
- Trạng thái S0 (IDLE – Máy chờ): Gateway liên tục đọc tín hiệu đèn tháp Andon. Nếu Đèn Xanh bật, hệ thống chuyển sang trạng thái chờ chu kỳ mới S1.
- Trạng thái S1 (MOLD_CLOSING – Đóng khuôn & Bơm keo): Ghi nhận thời điểm bắt đầu chu kỳ ép ($T_{start}$). Đồng hồ bấm giờ chu kỳ (Hardware Timer) bắt đầu kích hoạt đếm từng mili-giây.
- Trạng thái S2 (INJECTION_PEAK – Bơm áp cao & Làm nguội): Kiểm tra dòng điện kẹp CT động cơ bơm dầu hoặc cảm biến áp suất. Nếu có đỉnh áp lực vượt ngưỡng $I_{threshold}$ trong thời gian tối thiểu 1.5 giây, chu kỳ được đánh dấu là “Hợp lệ” (Valid Shot Candidate).
- Trạng thái S3 (MOLD_OPEN_PULSE – Xung mở khuôn): Khi nhận xung kích cạnh lên (Rising Edge) từ công tắc mở khuôn, bộ lọc Debounce 300ms được kích hoạt để kiểm tra tiếp điểm có giữ ổn định hay không.
- Trạng thái S4 (SHOT_CONFIRMED – Xác nhận sản phẩm & Tính toán): Nếu xung mở khuôn thỏa mãn: $T_{cycle} > T_{min_cycle}$ (ví dụ > 12 giây) và cờ Valid Shot Candidate = True, Gateway tăng bộ đếm sản lượng lên +1; tính toán $Cycle_Time = T_{now} – T_{start}$; kích hoạt khóa Dead-time trong 2.5 giây rồi quay về S0.
Công thức tính toán chỉ số OEE thời gian thực cho xưởng máy ép nhựa
Dữ liệu sau khi trích xuất được vi xử lý Gateway tổng hợp và tính toán chỉ số hiệu quả thiết bị tổng thể (Overall Equipment Effectiveness – OEE) theo 3 cấu phần chuẩn quốc tế:
Công thức OEE máy ép nhựa chuẩn ISO 22400:
OEE (%) = Độ khả dụng (A) x Hiệu suất vận hành (P) x Tỷ lệ chất lượng (Q)
- Độ khả dụng (Availability – A): $A = rac{ ext{Thời gian máy chạy thực tế (Run Time)}}{ ext{Thời gian kế hoạch vận hành (Planned Production Time)}}$. Các khoảng thời gian máy dừng do kẹt phôi, hết hạt nhựa, chờ khuôn, hỏng máy lạnh Chiller được tự động trừ vào Run Time.
- Hiệu suất vận hành (Performance – P): $P = rac{ ext{Tổng số Shot ép} imes ext{Chu kỳ ép lý thuyết (Standard Cycle Time)}}{ ext{Thời gian máy chạy thực tế (Run Time)}}$. Nếu công nhân tự ý giảm tốc độ làm nguội hoặc chỉnh áp suất chậm làm chu kỳ thực tế kéo dài từ 20 giây lên 25 giây, chỉ số P sẽ giảm sút rõ rệt.
- Tỷ lệ chất lượng (Quality – Q): $Q = rac{ ext{Số Shot đạt chuẩn (Good Parts)}}{ ext{Tổng số Shot ép (Total Shots)}} = rac{ ext{Tổng Shot} – ext{Shot phế phẩm khai báo}}{ ext{Tổng Shot}}$.
Hướng dẫn an toàn cơ điện và biện pháp chống nhiễu khi đi dây cảm biến máy ép nhựa
Quy chuẩn thi công đi dây cảm biến cho máy ép nhựa công nghiệp bao gồm 4 nguyên tắc kỹ thuật bắt buộc: Tuyệt đối không đi chung máng cáp tín hiệu với đường cáp động lực cấp nguồn trở nhiệt nòng cảo (Heater Bands 380V) hoặc biến tần; sử dụng ống ruột gà bọc kim loại bọc nhựa PVC bảo vệ chống chuột cắn và dầu mỡ nóng; nối tiếp địa vỏ giáp chống nhiễu (Shield Drain Wire) tại duy nhất một đầu tại thanh đồng tiếp địa PE của tủ điều khiển; và sử dụng đầu cốt ghim kim loại ép bằng kìm bấm chuyên dụng để tránh tuột dây do rung chấn thủy lực.
Tại các xưởng ép nhựa, nhiệt độ xung quanh buồng máy thường dao động từ 40°C đến 50°C, dầu thủy lực có thể bắn tóe và nhiệt bức xạ từ nòng cảo nung chảy nhựa có thể làm giòn gãy các loại dây điện thông thường chỉ sau vài tháng. Đội ngũ thi công của DeviceLab luôn tuân thủ nghiêm ngặt quy trình vật tư:
- Sử dụng cáp chịu dầu và chịu nhiệt: Sử dụng cáp bọc vỏ PUR (Polyurethane) hoặc Silicone chịu nhiệt độ lên đến 105°C, có khả năng kháng dầu thủy lực khoáng (Mineral Oil Resistance) không bị trương nở hay nứt vỏ bọc.
- Chống nhiễu từ cụm vòng nhiệt điện trở: Các cụm điện trở gia nhiệt nòng cảo công suất 20kW – 60kW được điều khiển bằng rơ-le bán dẫn SSR (Solid State Relay) đóng ngắt theo phương pháp điều chế góc kích pha hoặc điều xung PWM. Quá trình đóng ngắt này sinh ra sóng hài và từ trường rất lớn. Tuyến cáp dẫn tín hiệu mở khuôn phải được bố trí cách xa cụm vòng nhiệt tối thiểu 30cm và bọc trong ống bảo vệ kim loại kín.
Bảng BOQ dự toán chi phí số hóa 1 cụm 8 máy ép nhựa
Dưới đây là bảng dự toán chi phí trọn gói vật tư phần cứng do DeviceLab thiết kế cho một cụm xưởng gồm 8 máy ép nhựa đặt liền kề:
| Hạng mục vật tư | Quy cách kỹ thuật | Số lượng | Đơn giá (VNĐ) | Thành tiền (VNĐ) |
|---|---|---|---|---|
| Industrial IoT Gateway / Bộ Chuyển Đổi DeviceLab DL-GW-8DI | 8 cổng DI cách ly quang 2.5kV, 1 cổng LAN, 1 cổng RS485 Modbus, MQTT | 01 bộ | 3.850.000 | 3.850.000 |
| Module mở rộng cách ly quang ngõ vào | Mạch cách ly đệm quang học 8 kênh kèm rơ-le chống dội tiếp điểm | 01 bộ | 1.250.000 | 1.250.000 |
| Cảm biến kẹp dòng CT hở 100A/50mA | Kẹp ngoài cáp nguồn động cơ bơm thủy lực không cần tháo dây | 08 cái | 165.000 | 1.320.000 |
| Cáp tín hiệu xoắn đôi bọc kim chống nhiễu | Cáp 2 lõi 0.5mm² bọc giáp đồng mạ thiếc chuyên dụng | 160 mét | 12.000 | 1.920.000 |
| Bộ nguồn công nghiệp Din-rail Mean Well 24VDC | Nguồn cấp Mean Well HDR-30-24 gắn ray tủ điện | 01 cái | 280.000 | 280.000 |
| Vật tư phụ & máng gá tủ điện | Ruột gà lõi thép bọc PVC chống chuột, ốc siết cáp chống nước IP68 | 01 gói | 650.000 | 650.000 |
| TỔNG CHI PHÍ PHẦN CỨNG CHO CỤM 8 MÁY ÉP NHỰA: | 9.270.000 VNĐ | |||
* Bình quân chi phí đầu tư thiết bị chỉ khoảng 1.158.000 VNĐ cho mỗi máy ép nhựa, thấp hơn rất nhiều so với phương án mua card truyền thông chính hãng của nhà sản xuất máy (> 25.000.000 VNĐ/máy).
Nghiên cứu trường hợp thực tế (Case Study): Tăng 18,4% OEE tại xưởng ép nhựa 42 máy KCN Tân Đức (Long An)
Công ty TNHH Nhựa Kỹ Thuật Gia Lực tại KCN Tân Đức (Long An) chuyên đúc ép vỏ quạt điện, linh kiện xe máy và khay nhựa công nghiệp với 42 máy ép nhựa thủy lực từ 120 tấn đến 650 tấn (chủ yếu là máy Haitian Mars II và JSW đời 2012-2016). Trước khi số hóa, nhà máy gặp phải các vấn đề đau đầu:
- Báo cáo sản lượng cuối ca luôn bị lệch từ 5% đến 12% so với thực tế kiểm kê kho thành phẩm do công nhân làm tròn số hoặc ghi khống sản lượng bù cho các giờ máy dừng.
- Thời gian máy dừng chờ nguyên liệu (hết keo trong phễu sấy) và dừng chờ kỹ thuật viên chỉnh khuôn trung bình lên tới 115 phút/ca làm việc nhưng không ai chịu trách nhiệm do không có bằng chứng thời gian thực.
- Chỉ số OEE trung bình toàn xưởng chỉ lẹt đẹt ở mức 58,2%.
Tháng 11/2025, nhà máy đã phối hợp với DeviceLab triển khai gói giám sát điện năng nhà máy & thu thập dữ liệu máy công nghiệp không xâm lấn cho toàn bộ 42 máy ép nhựa bằng 6 bộ Industrial Gateway DL-GW-8DI:
- Thời gian thi công: Hoàn thành toàn bộ trong 3 ngày cuối tuần mà không làm gián đoạn kế hoạch sản xuất của bất kỳ máy nào.
- Hiển thị trực quan: Dữ liệu từ các Gateway được đẩy qua mạng LAN lên 2 màn hình Tivi Andon 65-inch gắn giữa xưởng: thể hiện trực quan màu sắc từng máy (Đang chạy, Dừng sự cố, Chờ khuôn), số shot dập thực tế so với kế hoạch và chu kỳ ép Cycle Time tức thời.
- Kết quả sau 3 tháng vận hành:
- Chỉ số OEE toàn xưởng tăng vọt từ 58,2% lên 76,6% (tăng 18,4%).
- Thời gian dừng máy ngoài kế hoạch giảm từ 115 phút xuống chỉ còn 28 phút/ca nhờ hệ thống tự động phát chuông báo động khi máy dừng quá 3 phút không rõ lý do.
- Tiết kiệm 3 giờ làm việc mỗi ngày của nhân viên thống kê số liệu và nhân sự quản lý sản xuất.
- Toàn bộ chi phí đầu tư phần cứng và phần mềm được hoàn vốn (Payback Time) chỉ sau 3,8 tháng nhờ sản lượng gia tăng.
Hệ Thống Giám Sát Điện Năng & Thu Thập Dữ Liệu Máy Công Nghiệp
DeviceLab cung cấp giải pháp trọn gói từ phần cứng Industrial Gateway đến phần mềm Dashboard SCADA: Giám sát điện năng từng phân xưởng, từng line sản xuất; thu thập trạng thái Run/Stop, sản lượng, chu kỳ ép Cycle Time và hiệu suất OEE máy móc hiện hữu (máy ép nhựa, máy nén khí, CNC, lò nhiệt). Không can thiệp PLC, triển khai nhanh PoC 1–3 máy trong 48 giờ.
Khám phá các chuyên đề kỹ thuật cùng cụm Giải Pháp Nhà Máy & Giám Sát Năng Lượng:
- Giải pháp trụ cột: Giám sát điện năng nhà máy & thu thập dữ liệu máy công nghiệp
- Máy nén khí trục vít: Cách đo đếm điện năng và nhiệt độ tủ điện máy nén khí trục vít chuẩn EMS
- Máy CNC & Máy dập cơ: Hướng dẫn thu thập tín hiệu chu kỳ và sản lượng từ máy CNC và máy dập cơ
- Kiểm kê khí nhà kính: Kiểm kê khí nhà kính và đo đếm điện năng tự động theo QĐ 42/2026/QĐ-TTg
- Thiết bị truyền thông: Bộ chuyển đổi RS485 sang Ethernet công nghiệp DeviceLab DL-RS485
Doanh nghiệp của bạn đang sở hữu dàn máy ép nhựa đời cũ và muốn số hóa đếm sản lượng, đo lường OEE theo thời gian thực mà không làm ảnh hưởng đến máy móc gốc? Hãy liên hệ ngay với đội ngũ kỹ sư giải pháp của DeviceLab qua Hotline/Zalo kỹ thuật: 0982.503.355 hoặc gửi yêu cầu tư vấn kỹ thuật trực tuyến để được khảo sát thực tế và đăng ký gói thử nghiệm PoC 1–3 máy ngay trong tuần này.