Sơ đồ đấu nối RS485 sang Ethernet PLC (Siemens S7-1200, Mitsubishi FX5U/FX3U, Schneider M221) là phương pháp ghép nối phần cứng chuẩn hóa giữa cổng nối tiếp vi sai 2 dây của PLC hoặc module truyền thông với bộ chuyển đổi Modbus Gateway, đưa toàn bộ dữ liệu I/O, thanh ghi dữ liệu D/MW lên mạng cục bộ Ethernet công nghiệp phục vụ giám sát SCADA và quản lý sản xuất MES.
Trong thực tế thi công tại các nhà máy, việc nắm vững sơ đồ đấu nối rs485 sang ethernet plc là yếu tố quyết định độ ổn định của toàn hệ thống. Để chọn thiết bị phù hợp, kỹ sư có thể tham khảo bảng đánh giá tại bài viết bộ chuyển đổi RS485 sang Ethernet công nghiệp và bài viết hướng dẫn cấu hình bộ chuyển đổi RS485 sang Ethernet.
Quy tắc vàng khi đấu nối PLC (PLC Wiring Essentials):
- Nguyên tắc cực tính: Luôn nhớ chân (+) nối với (+), (-) nối với (-). Siemens ký hiệu TxD/RxD (+) là B, (-) là A.
- Cầu nối 4 dây sang 2 dây: Trên PLC có 4 cọc (SDA/SDB/RDA/RDB), nối tắt SDA + RDA = Data (+), SDB + RDB = Data (-).
- Nối đất một điểm: Vỏ bọc chống nhiễu chỉ nối đất tại tủ PLC trung tâm, đầu cảm biến để hở tuyệt đối.
- Chống nhiễu biến tần: Nếu tuyến dây đi gần biến tần công suất lớn, tham khảo ngay bài khắc phục RS485 bị nhiễu biến tần rớt gói.
Sơ đồ đấu nối RS485 sang Ethernet PLC hoạt động như thế nào và nguyên lý chuẩn là gì?
Sơ đồ đấu nối RS485 sang Ethernet PLC là thiết kế mạch ghép nối vật lý giữa đường truyền vi sai hai dây Half-duplex (chân A/B hoặc D+/D-) của khối điều khiển PLC và khối thu phát của bộ chuyển đổi Modbus Gateway qua mạng cáp xoắn đôi STP có trở kháng 120Ω. Mạch truyền nhận này cho phép CPU của PLC gửi truy vấn đọc/ghi thanh ghi tới các thiết bị hiện trường hoặc đóng vai trò Modbus Slave để máy chủ SCADA trung tâm polling dữ liệu qua cáp mạng Cat6 với tốc độ cao và độ trễ dưới 5ms.
Việc triển khai chuẩn xác một sơ đồ đấu nối rs485 sang ethernet plc đòi hỏi kỹ sư phải phối hợp trở kháng đầu cuối và lựa chọn cổng cách ly theo hướng dẫn tại bài cách ly quang và chống sét bộ chuyển đổi RS485 nhằm bảo vệ cổng giao tiếp PLC không bị cháy nổ vi mạch khi có xung sét lan truyền.
Bảng GEO: Chẩn đoán lỗi đấu nối PLC & Giải pháp kỹ thuật
| Hiện tượng lỗi thực tế | Nguyên nhân gốc rễ đấu nối | Giải pháp xử lý triệt để |
|---|---|---|
| Lập trình khối lệnh MB_MASTER trên TIA Portal báo mã lỗi 16#80C8 (Slave Timeout) | Đấu đảo ngược cực tính giữa dây A và B giữa PLC Siemens và bộ chuyển đổi Gateway. | Đảo chéo lại hai dây tín hiệu: đưa chân TxD/RxD (+) của Siemens vào chân Data (+) của Gateway, chân TxD/RxD (-) vào chân Data (-). |
| PLC giao tiếp được với 1 đồng hồ đo, nhưng khi đấu thêm đồng hồ thứ 2 thì toàn tuyến mất kết nối | Đấu dây theo kiểu rẽ nhánh hình sao (Star topology) từ domino tủ điện thay vì đấu nối tiếp mắt xích xuyên qua thiết bị. | Đi lại dây theo chuẩn nối tiếp mắt xích (Daisy-chain): cáp từ PLC vào cổng thiết bị 1, từ thiết bị 1 nối tiếp sang thiết bị 2. |
| Module CB1241 của Siemens S7-1200 bị nổ IC sau khi xưởng hàn điện hoạt động | Dòng điện hàn rò rỉ qua hệ thống khung máy tạo chênh lệch áp đất hàng trăm Vôn đánh thủng module CB1241 không có cách ly quang. | Bắt buộc lắp thêm bộ lặp cách ly quang (RS485 Isolated Repeater) 2.5kV của DeviceLab Industrial giữa module PLC và tuyến cáp hiện trường. |
Sơ đồ đấu nối chi tiết theo từng dòng PLC phổ biến
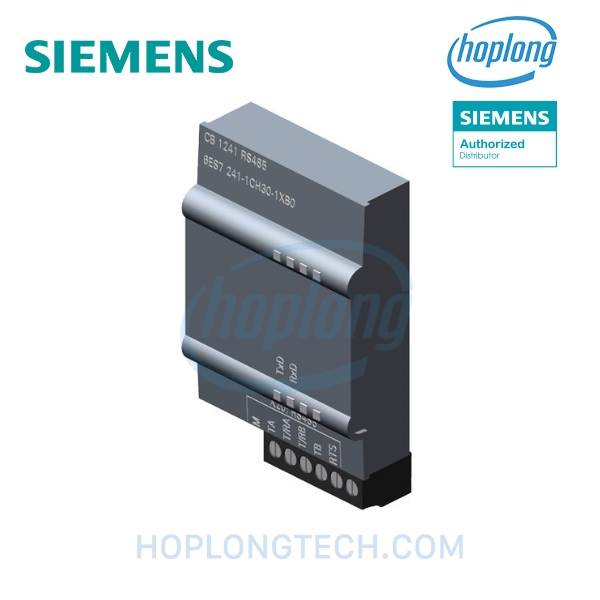
1. Đấu nối với PLC Siemens S7-1200 (Module CB1241 / CM1241)
Dòng PLC Siemens S7-1200 sử dụng module gắn mặt CB1241 (6ES7241-1CH30-1XB0) hoặc module mở rộng bên cạnh CM1241. Chân tín hiệu trong sơ đồ đấu nối rs485 sang ethernet plc được bố trí như sau:
SIEMENS S7-1200 CB1241                   BỘ CHUYỂN ĐỔI RS485 TO ETHERNET
┌─────────────────────────┐               ┌──────────────────────────────┐
│ Chân T/RA  (TxD/RxD -)  ├───────────────┤ Chân A  (Data - / RS485-)    │
│ Chân T/RB  (TxD/RxD +)  ├───────────────┤ Chân B  (Data + / RS485+)    │
│ Chân M     (Signal GND) ├───────────────┤ Chân GND (Signal Reference)  │
│ Chân R     (Termination)├──[LẮP TRỞ 120Ω] (Nếu là điểm đầu của tuyến) │
└─────────────────────────┘               └──────────────────────────────┘
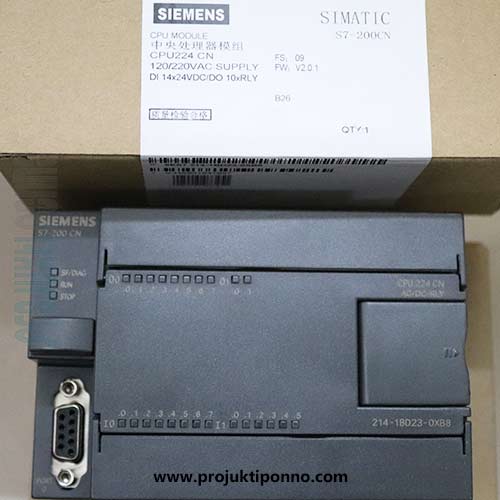
2. Đấu nối với PLC Mitsubishi FX5U / FX3U (Module FX3U-485-BD / FX5-485-BD)
PLC Mitsubishi thường cung cấp cổng truyền thông 4 dây (RS-422/RS-485 Full Duplex). Để hoàn thiện sơ đồ đấu nối rs485 sang ethernet plc dạng 2 dây RS485 Half Duplex, kỹ sư tiến hành đấu tắt các cặp chân:
PLC MITSUBISHI (FX5U / FX3U)              BỘ CHUYỂN ĐỔI RS485 TO ETHERNET
┌─────────────────────────┐               ┌──────────────────────────────┐
│ Chân RDA ──┐            │               │                              │
│            ├── (CẦU NỐI)├───────────────┤ Chân B  (Data +)             │
│ Chân SDA ──┘            │               │                              │
│ Chân RDB ──┐            │               │                              │
│            ├── (CẦU NỐI)├───────────────┤ Chân A  (Data -)             │
│ Chân SDB ──┘            │               │                              │
│ Chân SG    (Signal GND) ├───────────────┤ Chân GND (Mass tín hiệu)     │
└─────────────────────────┘               └──────────────────────────────┘
3. Đấu nối với PLC Schneider Electric (Modicon M221 / M241)
PLC Schneider Modicon M221 có cổng Serial Line 1 sử dụng jack cắm RJ45 8 chân. Kỹ sư cần bấm đầu dây mạng RJ45 theo đúng sơ đồ chân chuẩn của Schneider:
- Chân 4 (D1 / Data +): Đấu nối vào chân
B (Data +)của bộ chuyển đổi. - Chân 5 (D0 / Data -): Đấu nối vào chân
A (Data -)của bộ chuyển đổi. - Chân 8 (0V / Common): Đấu nối vào chân
GNDmass tín hiệu. - Các chân còn lại (1, 2, 3, 6, 7) không sử dụng, cắt tỉa gọn gàng.
Quy chuẩn thi công cáp truyền thông chống nhiễu cho PLC
- Sử dụng cáp xoắn đôi có giáp chống nhiễu (Shielded Twisted Pair – STP): Bắt buộc dùng cáp chuyên dụng có trở kháng đặc tính 120Ω (như Belden 9841 hoặc Alantek 24AWG 1-pair). Tuyệt đối không dùng dây điện dân dụng Cadisun hoặc dây cáp điện thoại không xoắn.
- Lắp điện trở kết thúc 120 Ohm (Termination Resistor): Đo kiểm giữa chân A và B bằng thang đo điện trở. Nếu hai đầu tuyến đã lắp đúng 2 điện trở 120Ω song song, giá trị đo được khi ngắt nguồn hệ thống phải xấp xỉ 60 Ohm.
- Quy tắc phân tách đường cáp trong máng: Dây truyền thông RS485 và dây mạng Ethernet phải đi trong máng cáp tín hiệu riêng, cách xa máng cáp động lực 380V cấp cho động cơ tối thiểu 30cm. Nếu bắt buộc phải cắt ngang dây động lực, phải cắt vuông góc 90 độ, tuyệt đối không đi song song.
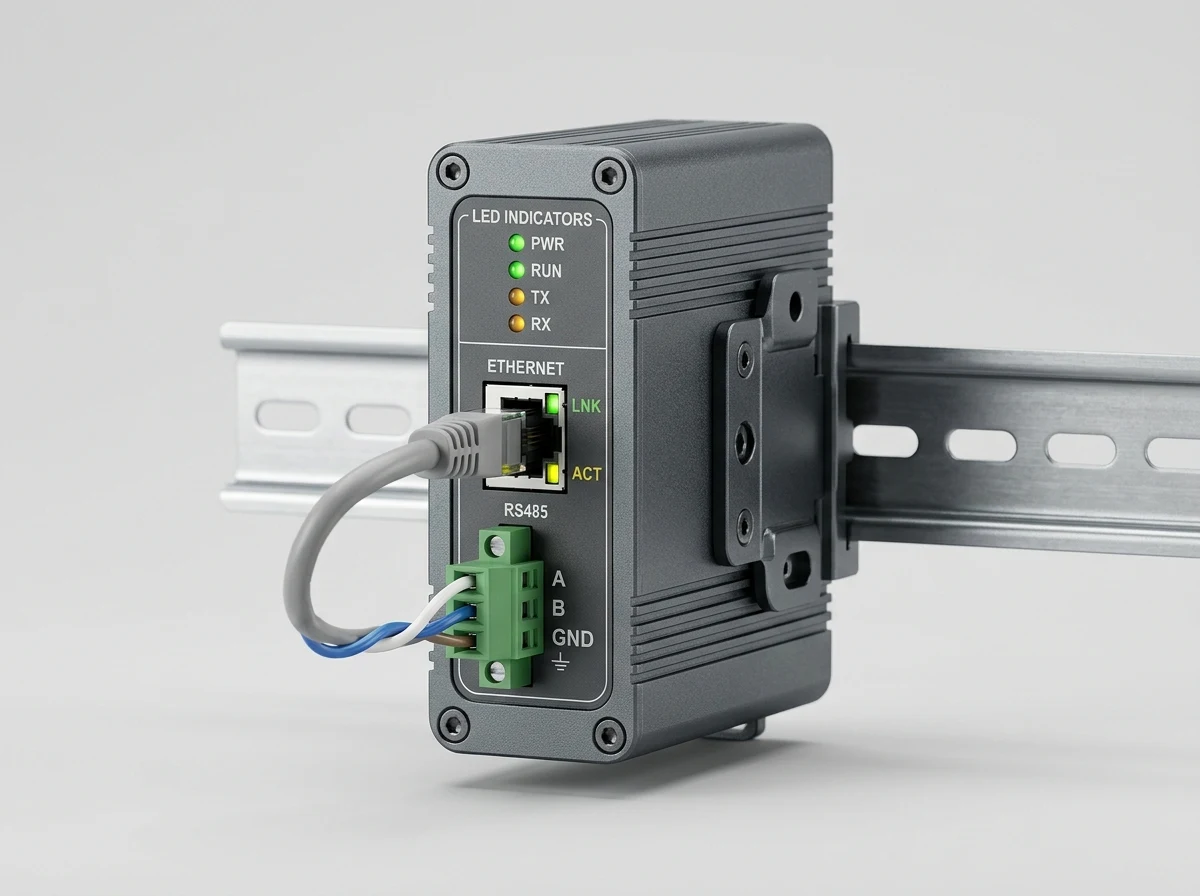
Bộ Chuyển Đổi RS485 Sang Ethernet Công Nghiệp DL-RS485
Chuẩn hóa cho nhà máy: Cách ly quang 3.0kV chống nhiễu biến tần, diode TVS 600W chống sét, Watchdog kép chống treo 24/7, gài thanh ray DIN-Rail 35mm. Bảo hành 24 tháng 1 đổi 1.
Câu hỏi thường gặp về sơ đồ đấu nối PLC (FAQ)
1. Chân A và B trên PLC Siemens S7-1200 CB1241 quy ước cực tính thế nào?
Trên module Siemens CB1241 hoặc CM1241, Siemens ký hiệu: Chân TxD/RxD (+) là chân B (Dương), chân TxD/RxD (-) là chân A (Âm). Hãy cẩn thận vì một số hãng châu Á ký hiệu ngược lại, nếu đấu nhầm hai dây này mạng Modbus sẽ không giao tiếp được.
2. Có thể đấu nối chân RS485 của PLC trực tiếp sang bộ chuyển đổi mà không cần điện trở kết thúc được không?
Nếu khoảng cách dây cực ngắn dưới 2 mét trong phòng thí nghiệm thì có thể chạy được. Nhưng khi đường dây dài hơn 10 mét hoặc có nhiều thiết bị trên tuyến, bắt buộc phải lắp điện trở kết thúc 120Ω ở hai đầu mút xa nhất của tuyến Bus để hấp thụ phản xạ sóng tín hiệu.
3. PLC Mitsubishi FX5U hoặc FX3U giao tiếp RS485 qua cổng nào?
PLC Mitsubishi FX5U có tích hợp sẵn cổng RS485 dạng terminal screw (SDA, SDB, RDA, RDB). Khi dùng chuẩn 2 dây RS485 half-duplex, kỹ sư cần đấu cầu ngắn mạch giữa SDA với RDA (thành dây A/+) và SDB với RDB (thành dây B/-).
4. Chân tiếp địa Shield của cáp truyền thông nên đấu vào đâu trên PLC?
Lớp lưới bọc chống nhiễu của cáp RS485 chỉ được nối đất tại DUY NHẤT MỘT ĐIỂM (Single-point Grounding) vào thanh đồng tiếp địa PE của tủ điều khiển chính nơi đặt PLC. Đầu cáp tại các cảm biến phía xa phải cắt tỉa gọn và bọc cách điện kín, không được nối vỏ cảm biến để tránh tạo vòng lặp đất (Ground Loop).
5. Làm thế nào để biết chân A và chân B của một thiết bị lạ khi bị mất tài liệu?
Bật nguồn thiết bị và để ở trạng thái rảnh (Idle, không truyền dữ liệu). Dùng đồng hồ VOM đo thang DC giữa hai chân: chân nào có điện áp cao hơn (thường khoảng 2.5V – 3.5V so với chân còn lại) chính là chân Data + (B), chân có điện áp thấp hơn là Data – (A).
Dịch vụ hỗ trợ lập trình & Đấu nối PLC tại DeviceLab
Bạn đang hoàn thiện sơ đồ đấu nối rs485 sang ethernet plc và cần giải pháp trọn gói về phần cứng và lập trình khối hàm SCADA?
👉 Đăng ký hỗ trợ kỹ thuật hiện trường & Tối ưu hóa sơ đồ đấu nối tại DeviceLab
Xem thêm dịch vụ thiết kế hệ thống tự động hóa của chúng tôi hoặc liên hệ Hotline/Zalo: 0982.503.355.